Capacidade produtiva vs. carteira de pedidos
Sua fábrica vende o que não consegue entregar?
O comercial fecha um pedido grande na segunda-feira. A produção descobre na quarta que não tem capacidade para entregar no prazo. O cliente liga na sexta perguntando onde está o pedido. E o gestor fica no meio, tentando resolver um problema que nasceu semanas antes.
Esse descompasso entre o que a empresa vende e o que a fábrica consegue produzir é um dos problemas mais caros da indústria de médio porte. Não porque falta máquina ou gente. Mas porque ninguém olha para a carteira de pedidos e para a capacidade produtiva ao mesmo tempo.
Segundo levantamento da FIESP com indústrias paulistas, 43% das fábricas de médio porte relatam atrasos recorrentes de entrega. Em 61% desses casos, a causa raiz não é falha na produção: é falta de visibilidade entre demanda e capacidade antes de aceitar o pedido.
O desequilíbrio que ninguém vê até virar crise
Capacidade produtiva e carteira de pedidos são dois lados da mesma moeda. Quando um lado pesa mais que o outro, o resultado é previsível: ou a fábrica atrasa, ou a fábrica fica ociosa.
O cenário mais comum em indústrias que crescem rápido é o primeiro. O comercial está vendendo bem. Os pedidos entram. Mas a capacidade da fábrica tem limite físico: horas de máquina, turnos disponíveis, mão de obra qualificada, tempo de setup entre ordens.
Quando a carteira de pedidos ultrapassa a capacidade sem que ninguém perceba, três coisas acontecem em sequência.
Primeiro: os prazos começam a estourar. Pedidos que tinham 10 dias de lead time passam a levar 15, depois 20. O cliente não foi avisado. Ele descobre sozinho, quando liga para cobrar.
Segundo: a fábrica entra em modo de emergência. Hora extra vira rotina. Turnos extras aparecem sem planejamento. A equipe trabalha sob pressão constante. O custo de produção dispara sem que ninguém tenha calculado o impacto.
Terceiro: a qualidade cai. Produção apressada gera mais refugo, mais retrabalho, mais devolução. O custo da hora extra se soma ao custo do erro. E a margem do pedido que parecia rentável desaparece.
O lado oposto também custa caro
O desequilíbrio inverso é menos visível, mas igualmente danoso. Quando a carteira de pedidos encolhe e a capacidade produtiva continua a mesma, a fábrica opera com ociosidade. Máquinas ligadas sem ordem de produção. Operadores sem carga. Energia consumida sem gerar receita.
Uma indústria metalúrgica com 90 funcionários operava com 3 turnos durante o pico de demanda. Quando a carteira caiu 30% em dois meses, manteve os 3 turnos por mais 6 semanas porque ninguém cruzou os números a tempo. O custo da ociosidade nesse período: R$ 127 mil em folha, energia e depreciação sem retorno.
Se você não enxerga a relação entre capacidade e demanda em tempo real, vai descobrir o desequilíbrio quando ele já virou prejuízo.
Por que a maioria das indústrias opera no escuro nesse tema?
A resposta é direta: porque a informação de capacidade e a informação de demanda vivem em lugares diferentes.
A carteira de pedidos está no comercial. Os prazos prometidos estão no CRM ou na planilha do vendedor. A capacidade produtiva está na cabeça do programador de produção, ou numa planilha Excel que foi atualizada pela última vez na semana passada.
Quando essas informações não se encontram, o planejamento de produção vira adivinhação. O programador estima quanto consegue produzir. O comercial promete o prazo que o cliente quer ouvir. E ninguém confere se as duas pontas batem.
Em fábricas com 50 a 300 funcionários, o problema se agrava porque o volume de pedidos é grande o suficiente para ser complexo, mas a estrutura de planejamento ainda não acompanha essa complexidade. O PCP, quando existe formalmente, trabalha com ferramentas limitadas.
O que acontece quando o comercial e a produção não conversam
Uma distribuidora com linha de produção própria, 70 funcionários, vendia com prazo padrão de 7 dias úteis. Não importava se a fábrica estava com 60% ou 110% da capacidade ocupada. O prazo era sempre o mesmo.
Em meses de demanda alta, os atrasos passavam de 40% dos pedidos. Em meses de demanda baixa, a fábrica ficava ociosa. O gestor só descobria o desequilíbrio no fechamento do mês, quando já era tarde para ajustar.
O custo mensurado em um semestre: R$ 210 mil entre fretes emergenciais para compensar atrasos, horas extras não planejadas e perda de 3 clientes que migraram por problema de prazo.
Tudo porque o comercial não via a fila da produção antes de prometer a entrega.
Como enxergar capacidade e demanda ao mesmo tempo
O primeiro passo é tirar a capacidade produtiva da planilha e colocá-la dentro do sistema de gestão, conectada à carteira de pedidos. Isso exige três elementos básicos.
1. Cadastro real da capacidade por recurso
Cada máquina, cada linha, cada centro de trabalho precisa ter sua capacidade registrada no sistema: horas disponíveis por turno, velocidade por produto, tempo de setup entre ordens. Sem esse cadastro, qualquer cálculo de carga é fictício.
Na prática, isso significa que o sistema sabe que a linha de envase tem 16 horas disponíveis por dia em dois turnos, que cada SKU leva um tempo de ciclo diferente, e que entre um lote e outro há 45 minutos de limpeza.
2. Visão da carga alocada vs. carga disponível
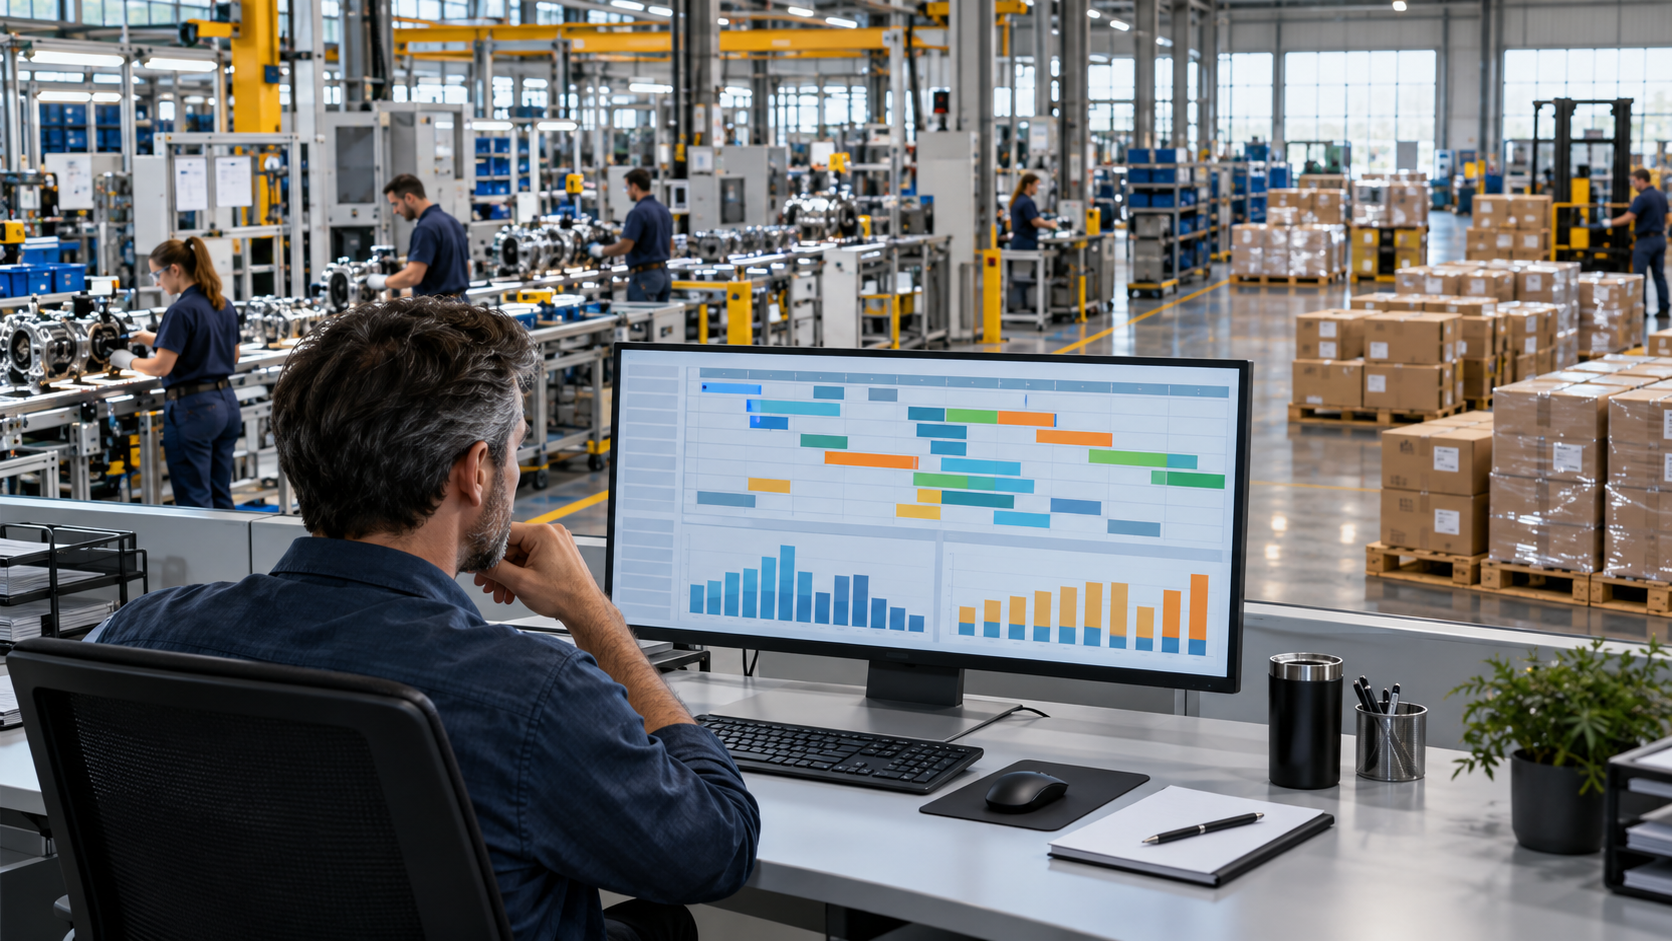
Quando a carteira de pedidos alimenta automaticamente o plano de produção, o gestor vê em tempo real quanto da capacidade já está comprometido. Se a linha de envase tem 16 horas por dia e os pedidos em carteira ocupam 18 horas, o gargalo aparece antes de virar atraso.
Essa visibilidade permite decisões antecipadas. Renegociar prazo com o cliente antes do atraso. Realocar produção para outra linha ou outro turno. Antecipar pedidos que estão folgados para liberar espaço na semana crítica.
3. Sequenciamento conectado à realidade
Sequenciar a produção não é só definir a ordem dos pedidos. É considerar as restrições reais: tempo de setup entre produtos, disponibilidade de matéria-prima, manutenção programada, competência do operador.
Um sequenciamento feito em planilha ignora metade dessas variáveis. O resultado é um plano que parece bonito no papel e não funciona no chão de fábrica. O programador de produção ajusta manualmente durante o turno, e o plano vira ficção.
Quando o sequenciamento está dentro do ERP, conectado ao estoque, à manutenção e ao calendário de produção, as restrições são consideradas automaticamente. O plano reflete a realidade. E quando muda, a equipe vê a mudança na hora.
O impacto financeiro de equilibrar capacidade e demanda
Os ganhos de equilibrar capacidade produtiva e carteira de pedidos aparecem em três frentes.
- Redução de hora extra não planejada: indústrias que passam a enxergar a carga com antecedência reduzem hora extra emergencial em 25% a 40% nos primeiros seis meses. Em uma folha de produção de R$ 400 mil por mês, isso pode representar R$ 30 mil a R$ 48 mil de economia mensal.
- Redução de atrasos de entrega: quando o prazo é calculado com base na carga real, e não na promessa do vendedor, o índice de entrega no prazo sobe. Fábricas que integram carteira ao PCP registram melhora de 15 a 30 pontos percentuais no OTIF em 90 dias.
- Redução de ociosidade: a mesma visibilidade que evita sobrecarga evita também ociosidade. O gestor vê com antecedência que a próxima semana está folgada e pode antecipar produção de pedidos futuros ou negociar novos pedidos com prazo curto.
- Melhora da margem por pedido: quando a produção é planejada, o setup é otimizado. Agrupar pedidos similares reduz trocas de ferramental. Uma indústria plástica reduziu o tempo de setup em 22% ao sequenciar ordens por família de produto, ganhando quase 2 horas de capacidade adicional por dia.
Exemplo prático: indústria de embalagens
Uma fábrica de embalagens plásticas com 110 funcionários e 6 linhas de produção vendia sem consultar a carga das linhas. O comercial fechava pedidos com prazo de 5 dias úteis independentemente da ocupação da fábrica.
Resultado em meses de pico: atraso em 38% dos pedidos, hora extra em 4 das 6 linhas, e 3 clientes perdidos no semestre por descumprimento de prazo.
Após integrar a carteira de pedidos ao planejamento de capacidade no ERP, o comercial passou a ver a disponibilidade real antes de fechar o prazo. O prazo deixou de ser fixo e passou a ser calculado. Em 90 dias, o atraso caiu para 8%. A hora extra emergencial caiu 35%. E o custo de produção por unidade caiu 4,2% pela redução de setups não programados.
Planejamento de capacidade não é luxo: é sobrevivência
Vender mais do que se consegue produzir destrói a reputação. Produzir mais do que se vendeu consome caixa. Os dois extremos custam caro. E os dois são evitáveis quando a empresa enxerga capacidade e demanda na mesma tela, em tempo real.
O planejamento de capacidade produtiva não exige software de milhões ou consultoria de meses. Exige um ERP que conecte o comercial à produção, que calcule carga por recurso e que mostre ao gestor onde está o gargalo antes que ele estoure.
A MBM Solutions trabalha há 25 anos com indústrias e distribuidoras de médio porte. O módulo de PCP do ERP MBM integra carteira de pedidos, capacidade por centro de trabalho e sequenciamento de produção em um único ambiente. O gestor vê a carga da fábrica em tempo real e toma decisão antes que o desequilíbrio vire crise.
Se a sua fábrica vive entre a sobrecarga e a ociosidade sem conseguir prever qual das duas vem na próxima semana, esse é o problema a resolver. Acesse o link na bio e agende uma demonstração sem compromisso.