OEE: o indicador que revela o real da sua produção
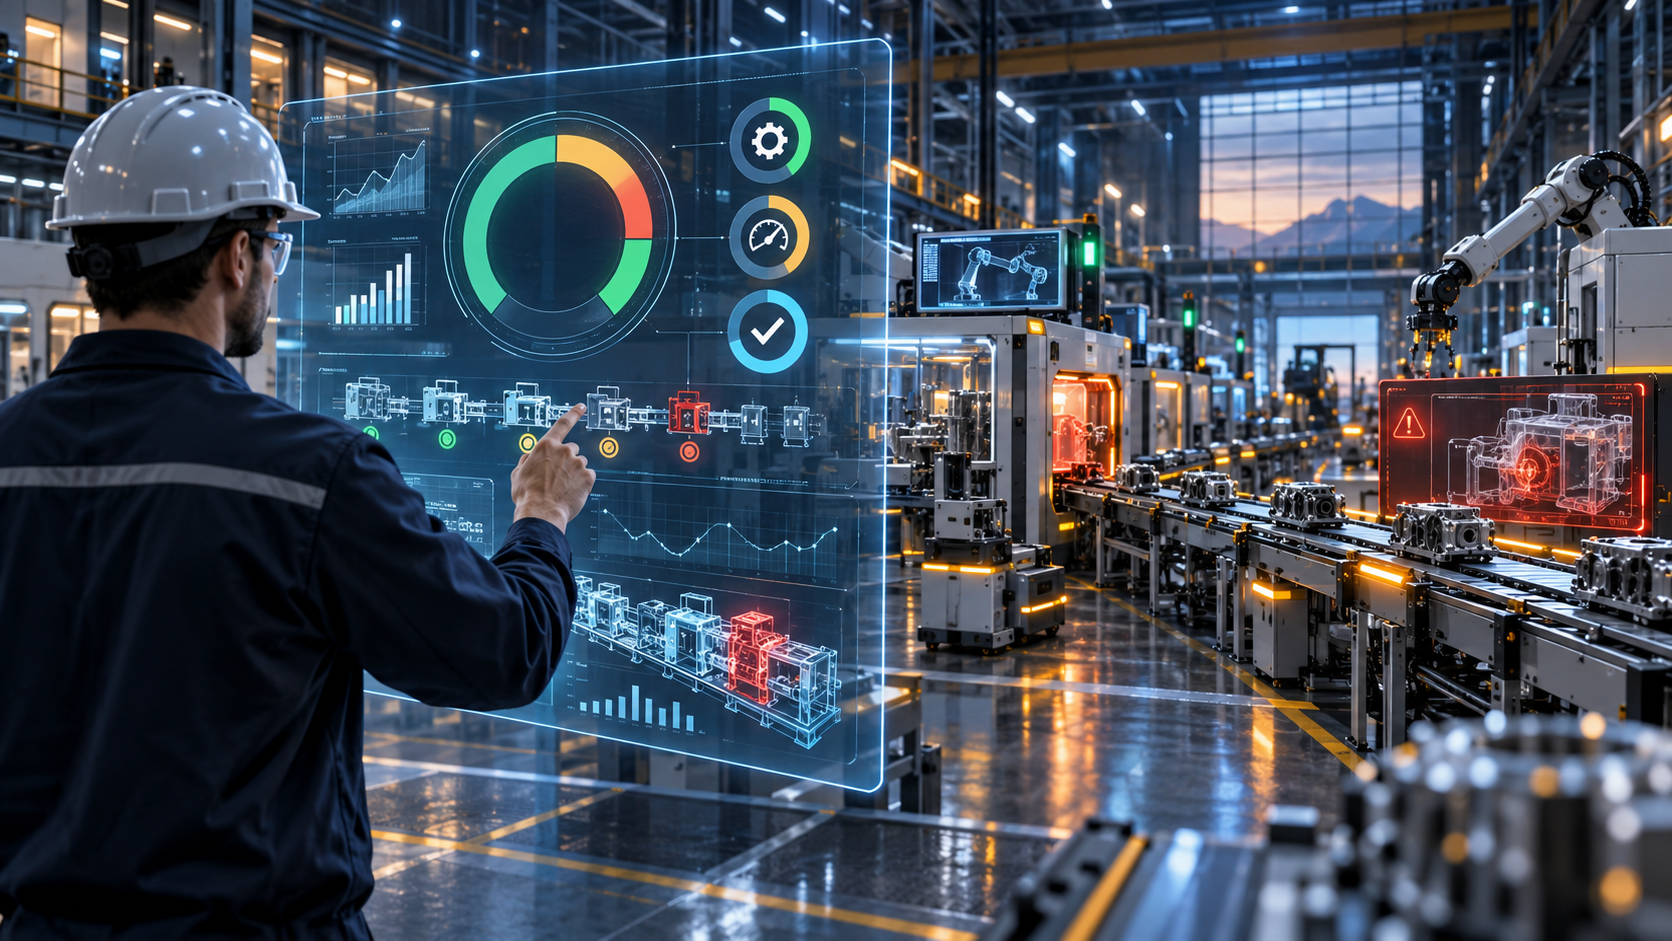
Sua linha produz menos do que você imagina
A maioria dos gestores industriais acredita que suas linhas operam acima de 70% de capacidade. Quando medem de verdade, o número real fica entre 40% e 60%. Essa diferença entre percepção e realidade custa caro. E custa em silêncio.
O OEE, sigla para Overall Equipment Effectiveness (Eficácia Geral dos Equipamentos), é o indicador que coloca um número nessa distância. Ele não mede apenas se a máquina está ligada. Mede se ela está produzindo peças boas, no ritmo certo, sem paradas.
Se você gerencia uma indústria ou distribuidora e nunca calculou o OEE da sua operação, este artigo vai mostrar como fazer, o que cada componente revela e quais decisões ele orienta no chão de fábrica.
O que é OEE e por que ele importa?
OEE é um indicador que combina três dimensões da produção em um único número: disponibilidade, performance e qualidade. Ele responde uma pergunta simples: do tempo total que a máquina poderia estar produzindo peças boas no ritmo ideal, quanto ela realmente produziu?
Um OEE de 100% significa que a máquina funcionou o tempo todo, no ritmo máximo, sem produzir uma única peça defeituosa. Na prática, isso não existe. Segundo o benchmark World Class OEE, um índice de 85% já é considerado referência mundial.
A média da indústria brasileira de médio porte fica entre 45% e 65%. Isso significa que, em muitas fábricas, quase metade da capacidade produtiva está sendo desperdiçada. Sem que ninguém perceba.
Os três pilares do OEE
O OEE se divide em três fatores. Cada um revela um tipo diferente de perda. Entender essa separação é o que transforma o OEE de um número bonito em uma ferramenta de decisão.
1. Disponibilidade
Disponibilidade mede o tempo em que a máquina esteve realmente operando, comparado ao tempo planejado. Toda parada não programada entra aqui: quebra de equipamento, setup demorado, falta de matéria-prima, espera por ordem de produção.
Fórmula: Disponibilidade = Tempo Operacional / Tempo Planejado x 100
Exemplo prático: Uma injetora tem 480 minutos planejados no turno. Houve 45 minutos de setup e 30 minutos de parada por falta de matéria-prima. Tempo operacional: 405 minutos. Disponibilidade: 84,4%.
Quando a disponibilidade está baixa, o problema geralmente está na manutenção, no planejamento de materiais ou na programação de produção. Não adianta acelerar a máquina se ela fica parada um terço do turno.
2. Performance
Performance mede se a máquina, quando está rodando, opera no ritmo ideal. Pequenas paradas, reduções de velocidade e ciclos mais lentos que o padrão derrubam esse indicador.
Fórmula: Performance = (Quantidade Produzida x Tempo de Ciclo Ideal) / Tempo Operacional x 100
Exemplo prático: A mesma injetora deveria produzir 1 peça a cada 30 segundos. Em 405 minutos operacionais, o ideal seria 810 peças. Produziu 680. Performance: 83,9%.
Queda de performance geralmente indica desgaste de ferramental, regulagem incorreta ou operador sem treinamento adequado. São perdas que passam despercebidas porque a máquina "está funcionando".
3. Qualidade
Qualidade mede quantas peças saem dentro da especificação na primeira vez. Refugo, retrabalho e peças fora do padrão entram nessa conta.
Fórmula: Qualidade = Peças Boas / Total de Peças Produzidas x 100
Exemplo prático: Das 680 peças produzidas, 34 foram refugo. Peças boas: 646. Qualidade: 95%.
Problemas de qualidade repetitivos quase sempre apontam para matéria-prima fora de especificação, processo descontrolado ou falta de inspeção em pontos críticos.
Como calcular o OEE na prática?
O cálculo final é direto: multiplique os três fatores.
OEE = Disponibilidade x Performance x Qualidade
No exemplo da injetora: 84,4% x 83,9% x 95% = 67,3%
Parece razoável olhando os três números separados. Nenhum deles está abaixo de 80%. Mas o OEE combinado mostra a realidade: quase um terço da capacidade produtiva está sendo perdida.
Esse é o poder do OEE. Ele mostra o efeito acumulado de perdas que, isoladas, parecem pequenas. Três indicadores de 90% resultam em um OEE de 72,9%. Três de 85% resultam em 61,4%. A multiplicação não perdoa.
Quais faixas de OEE são aceitáveis?
- Abaixo de 40%: operação em estado crítico. Perdas graves e sistemáticas. Ação imediata necessária.
- 40% a 60%: média da indústria brasileira de médio porte. Há espaço significativo para ganho sem investimento pesado.
- 60% a 75%: operação razoável. Ganhos virão de ajustes finos em setup, manutenção preventiva e controle de qualidade.
- 75% a 85%: operação boa. Próximo ao padrão world class. Foco em melhoria contínua e eliminação de micro-paradas.
- Acima de 85%: referência mundial. Poucas fábricas atingem de forma sustentada.
O objetivo não é chegar a 100%. É saber onde você está, identificar a maior fonte de perda e atacar primeiro o que dá mais resultado.
Por que a planilha não resolve o OEE?
Muitas indústrias tentam medir OEE com planilha. O operador anota horários de parada, conta peças no final do turno e alguém digita tudo depois. O resultado chega com dias de atraso, cheio de lacunas e arredondamentos.
Planilha de OEE tem três problemas graves. Primeiro: depende de anotação manual, que é imprecisa e incompleta. Segundo: o dado chega tarde demais para tomar decisão. Terceiro: não cruza informações com outras áreas como manutenção, estoque e PCP.
Quando o apontamento de produção é feito dentro de um ERP conectado ao chão de fábrica, os dados de parada, produção e refugo entram em tempo real. O OEE se atualiza automaticamente. O gestor vê a situação do turno enquanto ele ainda está acontecendo.
Essa diferença entre "saber depois" e "saber agora" é o que separa uma indústria reativa de uma indústria que antecipa problemas.
Que decisões o OEE orienta no dia a dia?
O OEE não é um número para relatório mensal. É uma ferramenta de gestão diária.
Disponibilidade baixa: revise seu planejamento
Se a disponibilidade cai com frequência, investigue as causas das paradas. Setup demorado indica falta de padronização. Quebras recorrentes indicam manutenção corretiva em excesso. Falta de material indica falha no MRP ou na comunicação com compras.
Uma indústria de autopeças com 120 funcionários identificou, pelo OEE, que perdia 22% do tempo planejado com setups. Padronizou o processo com checklist e reduziu o setup de 48 para 19 minutos. O OEE subiu 11 pontos percentuais em 60 dias.
Performance baixa: olhe para o processo
Performance abaixo do esperado indica que a máquina roda, mas não no ritmo certo. As causas mais comuns: desgaste de ferramentas, parâmetros desajustados, operador em treinamento ou micro-paradas que ninguém registra.
Micro-paradas são o inimigo invisível da performance. Uma máquina que trava por 15 segundos a cada 10 minutos perde 12 minutos por turno. Em um mês, são mais de 4 horas de produção jogadas fora. Sem apontamento automático, ninguém percebe.
Qualidade baixa: ataque a causa raiz
Refugo alto e retrabalho constante são sintomas. A causa pode estar na matéria-prima, no processo, na calibração ou na falta de controle estatístico. O OEE ajuda a quantificar o impacto: cada ponto percentual de qualidade perdido representa peças boas que deixaram de ser produzidas.
OEE e a conexão com o restante da operação
O OEE ganha ainda mais valor quando está conectado aos outros indicadores da fábrica. Sozinho, ele mostra a performance do equipamento. Integrado ao ERP, ele mostra o impacto no negócio.
Quando o OEE está ligado ao custo de produção, você sabe quanto cada ponto de perda custa em reais. Quando está ligado ao PCP, você sabe se a capacidade real comporta os pedidos em carteira. Quando está ligado à manutenção, você prioriza intervenções pelo impacto no OEE, não pelo "feeling".
Essa integração só acontece quando o sistema de gestão foi feito para a indústria. ERPs genéricos tratam a produção como um módulo secundário. O chão de fábrica merece um sistema que entenda suas particularidades: turnos, máquinas, ordens de produção, apontamentos, refugo, setup.
Como começar a medir o OEE na sua indústria
Você não precisa medir o OEE de todas as máquinas no primeiro dia. Comece pelo gargalo. Identifique o equipamento que mais limita a capacidade da sua linha e comece por ele.
- Defina o tempo planejado: quantas horas por turno a máquina deveria operar, descontando paradas programadas.
- Registre todas as paradas: com motivo e duração. Setup, quebra, falta de material, espera, limpeza.
- Defina o tempo de ciclo ideal: qual a velocidade máxima para aquele produto.
- Conte a produção real: quantas peças saem por turno.
- Conte o refugo: quantas peças foram descartadas ou precisaram de retrabalho.
- Calcule os três fatores e multiplique.
Nos primeiros dias, o número vai assustar. É normal. O OEE não cria problemas. Ele revela os que já existiam. A diferença é que agora você sabe onde atacar.
Indústrias que medem OEE de forma consistente reportam ganhos médios de 10 a 25 pontos percentuais nos primeiros 12 meses. Isso sem comprar máquinas novas. Apenas eliminando perdas que já existiam, mas ninguém media.
Um aumento de 15 pontos no OEE em uma linha que fatura R$ 2 milhões por mês pode representar R$ 300 mil a mais em capacidade produtiva. Sem hora extra, sem investimento em equipamento. Só visibilidade e ação.
O que a MBM tem a ver com isso?
A MBM Solutions atua há 25 anos exclusivamente em indústrias e distribuidoras de médio porte. O ERP da MBM foi construído para o chão de fábrica: apontamento de produção em tempo real, controle de paradas, cálculo automático de OEE por máquina, por linha e por turno.
Quando o apontamento está dentro do ERP, o OEE se conecta automaticamente ao PCP, à manutenção, ao custo de produção e ao estoque. Você não precisa exportar dados para planilha. A informação está onde a decisão acontece.
Se você quer começar a medir o OEE de verdade, com dado confiável e integrado, fale com a MBM. Uma conversa de 30 minutos pode mostrar quanta capacidade produtiva a sua fábrica está deixando na mesa.