O custo real de uma parada não planejada na produção
Quanto custa cada minuto com a linha parada?
Uma hora de produção parada pode custar mais do que o salário mensal de um operador. E a maioria dos gestores industriais só descobre isso quando o prejuízo já aconteceu.
O problema não é a máquina quebrar. Máquinas quebram. O problema é não saber quanto isso custa de verdade, nem ter como evitar. Vamos fazer a conta que quase ninguém faz. E vamos mostrar por que operar sem prevenção sai muito mais caro do que parece.
A conta que ninguém quer fazer
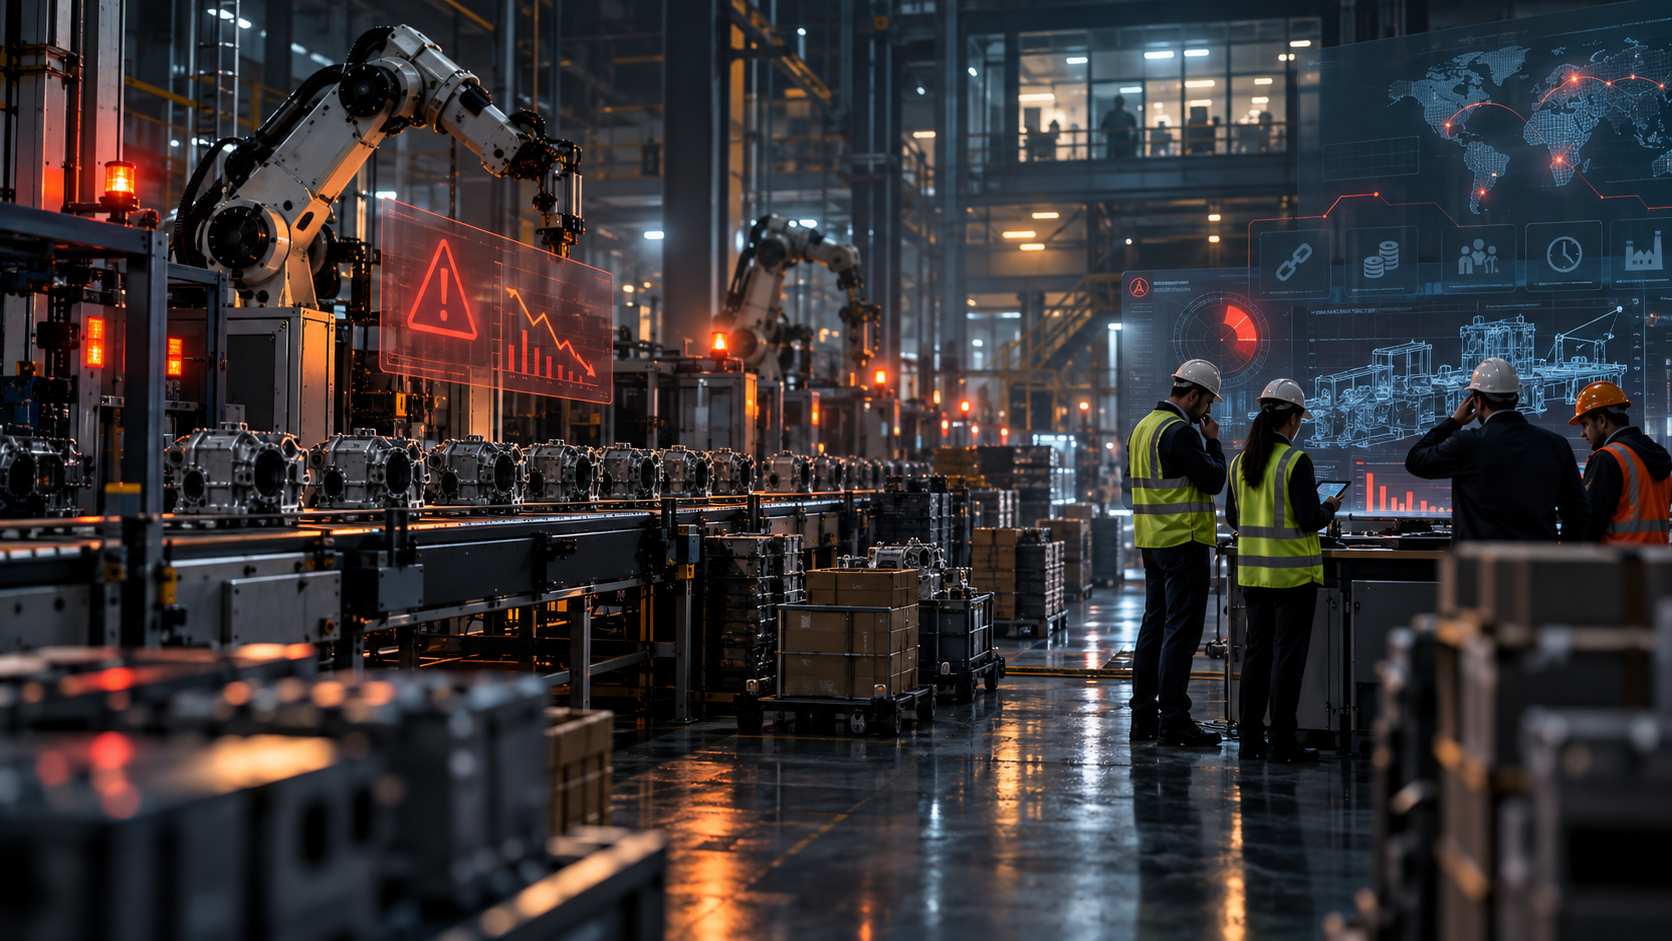
Pense na sua linha principal. Quantos funcionários dependem dela? Quantos pedidos passam por ali num dia? Qual o faturamento por hora dessa linha? Agora imagine tudo parado por quatro horas. Sem aviso.
O custo de uma parada não planejada vai muito além do conserto. Ele se multiplica em camadas que poucos gestores enxergam de uma vez.
Camada 1: mão de obra ociosa
Se a linha para, os operadores continuam no relógio. Em uma fábrica com 30 pessoas na produção e custo médio de R$ 35 por hora por funcionário, uma parada de 4 horas significa R$ 4.200 jogados fora. Só em salário.
E isso sem contar encargos, que praticamente dobram esse valor. São quase R$ 8.400 em mão de obra parada em uma única ocorrência.
Camada 2: pedidos atrasados
Cada hora parada empurra entregas para frente. Clientes não esperam. Distribuidoras que dependem de prazo perdem credibilidade rápido.
Um atraso de um dia pode significar multa contratual, frete emergencial ou, pior, o cliente ligar para o concorrente. Segundo dados da Aberdeen Group, o custo médio de downtime não planejado na indústria fica entre R$ 5.000 e R$ 50.000 por hora em médias empresas brasileiras, dependendo do setor.
Camada 3: desperdício de material
Quando a linha para de repente, o que estava em processo vira refugo. Matéria-prima que já entrou no ciclo pode ser perdida. Em indústrias alimentícias, por exemplo, uma parada de duas horas pode inutilizar um lote inteiro por questões de temperatura e validade.
Esse custo quase nunca aparece no relatório da manutenção. Mas aparece no resultado do mês.
Camada 4: custo invisível de reputação
Cliente que recebe pedido atrasado não reclama duas vezes. Na terceira, ele troca de fornecedor. E você nunca fica sabendo o motivo real.
Segundo pesquisa da Plant Engineering, 82% das empresas industriais sofreram pelo menos uma parada não planejada nos últimos três anos. E o tempo médio para resolver? Quatro horas. São quatro horas que destroem margem, prazo e confiança.
Por que a manutenção corretiva é a escolha mais cara?
Corretiva significa esperar quebrar para consertar. É o modelo mais comum em indústrias de médio porte no Brasil. E é, de longe, o mais caro.
A lógica parece simples: "Se está funcionando, não mexe." Mas essa lógica ignora que o custo de prevenir é uma fração do custo de remediar.
Uma manutenção preventiva programada custa, em média, de 3 a 5 vezes menos do que uma corretiva de emergência. Sem contar o tempo de parada, que na corretiva é sempre maior. Veja a diferença na prática:
- Preventiva programada: troca de peça agendada para o fim de semana, sem impacto na produção, custo controlado.
- Corretiva de emergência: máquina para no meio do turno, técnico chamado às pressas, peça comprada com urgência (preço inflado), linha parada por horas, pedidos atrasados.
A diferença entre os dois cenários pode ser de R$ 2.000 contra R$ 25.000. E isso em uma única ocorrência.
Como calcular o custo real de uma parada na sua fábrica
Poucos gestores sabem calcular o impacto total. A maioria olha só o custo do conserto. Mas o custo real é a soma de tudo que a parada provoca.
Use esta fórmula como ponto de partida:
Custo total da parada = (custo hora x funcionários ociosos x horas paradas) + (valor dos pedidos atrasados) + (custo de material perdido) + (custo do reparo emergencial) + (custo logístico extra para recuperar prazos)
Exemplo: distribuidora de autopeças com 80 funcionários
A esteira de separação de pedidos trava numa terça-feira, 9h da manhã. O técnico leva 5 horas para resolver.
- 20 operadores parados: R$ 35/hora x 20 x 5 = R$ 3.500
- Encargos (80%): R$ 2.800
- 142 pedidos atrasados, 23 com multa contratual: R$ 8.200
- Frete expresso para 15 entregas urgentes: R$ 4.100
- Peça de reposição comprada com urgência (30% mais cara): R$ 1.800
- Refugo de produtos em separação: R$ 900
Total: R$ 21.300 em uma única parada. Em um único dia.
Se isso acontece duas vezes por mês, são mais de R$ 500.000 por ano. Metade do que custaria um sistema de gestão que previne esse tipo de problema.
Exemplo: indústria metalúrgica com linha de usinagem
O torno CNC principal para por falha no motor. Tempo de reparo: 8 horas (peça vem de outro estado).
- 12 operadores redistribuídos para funções secundárias (produtividade cai 60%)
- Perda de produção: 340 peças que não foram fabricadas
- 3 clientes com entrega reprogramada
- Custo total estimado: R$ 38.000
O gestor dessa fábrica só soube o número real quando cruzou os dados. Antes, achava que o prejuízo tinha sido "uns R$ 5.000 do conserto".
O que o OEE revela sobre paradas escondidas
OEE significa Overall Equipment Effectiveness, ou Eficácia Global do Equipamento. É o indicador que mostra quanto da capacidade da sua fábrica está sendo usada de verdade.
O OEE combina três fatores: disponibilidade (tempo que a máquina roda), performance (velocidade real versus velocidade ideal) e qualidade (peças boas versus total produzido).
A média mundial de OEE na indústria é de 60%. Fábricas de classe mundial operam acima de 85%. Se você não mede OEE, não sabe onde está perdendo. E se não sabe onde perde, cada parada é uma surpresa cara.
O ponto é: medir OEE não exige um departamento de engenharia. Exige um sistema que registre paradas, motivos e tempos automaticamente. Com esse dado na mão, o gestor enxerga padrões. E padrão é o primeiro passo para prevenir.
Operar sem prevenção é aceitar o prejuízo
A maioria das paradas não planejadas tem sinais anteriores. Vibração anormal. Temperatura subindo. Tempo de ciclo aumentando. Pequenas variações que, sem monitoramento, passam despercebidas até virar uma falha grave.
O problema é que muitas fábricas ainda controlam manutenção por planilha. Ou pior: por memória. "O Seu Carlos sabe quando troca a correia." Quando o Seu Carlos tira férias, ninguém sabe de nada.
Sem um sistema que centralize o histórico de manutenção, os prazos de troca, os indicadores de desgaste e os alertas automáticos, a fábrica opera no escuro. E no escuro, qualquer tropeço vira queda.
Prevenção não é luxo. É a diferença entre perder R$ 2.000 numa troca programada e perder R$ 40.000 numa parada de emergência.
Quanto a sua fábrica perde por ano sem saber?
Faça um exercício rápido. Pegue as últimas 12 paradas não planejadas da sua operação. Se você não tem esse registro, esse já é o primeiro problema.
Para cada parada, some: tempo total parado, funcionários afetados, pedidos atrasados, material perdido, custo do reparo. Multiplique pelo número de ocorrências no ano.
Em operações de médio porte, esse número costuma ficar entre R$ 200.000 e R$ 800.000 por ano. Dinheiro que sai do resultado sem aparecer em nenhum relatório gerencial.
A pergunta não é se você pode investir em prevenção. A pergunta é se você pode continuar bancando o custo de não prevenir.
O que muda quando o sistema trabalha a favor da produção
Quando a fábrica tem um sistema integrado que conecta produção, manutenção, estoque de peças e planejamento, o cenário muda por completo.
O gestor recebe alerta antes da falha. A troca de peça entra no planejamento. O estoque de peças de reposição é controlado automaticamente. O OEE é medido em tempo real. E cada parada, quando acontece, tem registro, causa raiz e tempo de resolução documentados.
Isso não é teoria. É o que acontece quando o ERP foi feito para a realidade da indústria, não adaptado de um sistema genérico que nasceu para outro tipo de empresa.
Parada não planejada não é acidente: é consequência
Toda parada não planejada tem uma causa anterior. Falta de dado, falta de controle, falta de integração entre setores. O equipamento não avisa por e-mail que vai quebrar. Mas os sinais estão nos dados, para quem tem onde olhar.
A MBM Solutions atua há 25 anos exclusivamente com indústrias e distribuidoras de médio porte. Conhece o chão de fábrica, a doca, o financeiro, o comercial. Sabe que manutenção não é assunto só da engenharia: é assunto do resultado da empresa.
Converse com a MBM. Agende uma demonstração e veja quanto a sua fábrica pode parar de perder.