Terceirização industrial sem controle é prejuízo
O material saiu da fábrica. E ninguém sabe quando volta.
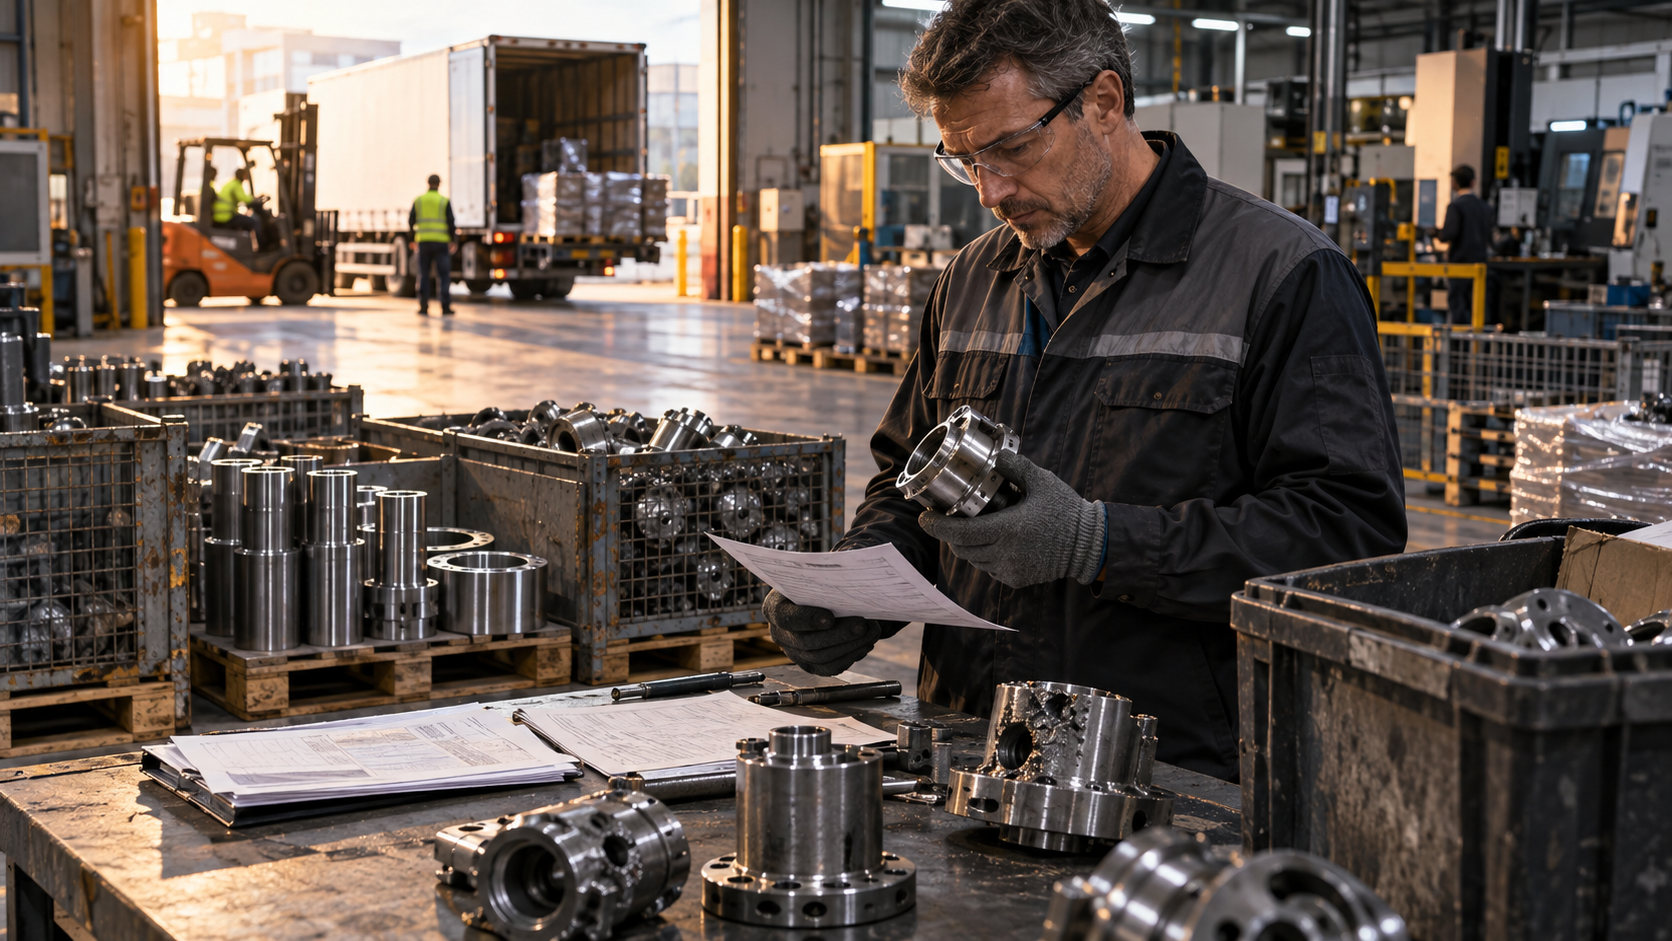
Sua indústria manda peças para galvanizar. Tecido para tingir. Chapas para dobrar. Componentes para pintar. Toda semana, caminhões saem carregados com material que precisa voltar beneficiado. Mas o controle dessa ida e volta, na maioria das fábricas, simplesmente não existe.
O resultado é previsível: material que some, prazo que estoura, custo que ninguém consegue calcular e produção que para esperando o que deveria ter chegado ontem.
Terceirizar etapas do processo produtivo é normal. Faz sentido econômico. Nem toda fábrica precisa ter galvanoplastia, pintura eletrostática ou costura interna. O problema nunca foi terceirizar. O problema é terceirizar sem controle.
O que acontece quando a terceirização opera no escuro
Vamos ao cenário real. Uma indústria metalúrgica de médio porte manda, em média, 300 ordens de beneficiamento por mês para seis fornecedores diferentes. Galvanização, pintura, tratamento térmico, usinagem de precisão.
O controle é feito assim: alguém do PCP preenche uma planilha com o que saiu, para quem foi e quando deveria voltar. O motorista leva a nota de remessa. O fornecedor recebe, processa e devolve. Quando devolve.
O primeiro problema é a visibilidade. Ninguém sabe, em tempo real, quantas peças estão fora da fábrica. Quantas estão no fornecedor A, quantas no fornecedor B. Qual lote está atrasado. Qual está pronto esperando coleta.
O segundo problema é a conferência. Quando o material volta, alguém confere manualmente se voltou tudo. Se voltou na especificação certa. Se a quantidade bate. Quando não bate, começa a investigação: o fornecedor recebeu menos? Perdeu no processo? A nota de remessa estava errada?
O rombo silencioso das peças que não voltam
Em uma auditoria interna, uma indústria têxtil do Vale do Itajaí descobriu que 3,4% do material enviado para facção simplesmente não retornava. Não havia registro de perda. Não havia nota de devolução. O material sumia entre a remessa e o retorno, e ninguém percebia até o inventário semestral.
Em valores, isso representava R$ 22 mil por mês. R$ 264 mil por ano. Dinheiro que evaporava sem nenhum alarme, porque o sistema não rastreava a operação de terceiros.
Esse cenário se repete em indústrias de todos os segmentos. Metalurgia, plástico, têxtil, alimentos. Sempre que existe beneficiamento externo sem rastreabilidade, existe perda invisível.
Os cinco pontos cegos da terceirização industrial
Se a sua fábrica terceiriza etapas produtivas, verifique se consegue responder estas perguntas agora, sem ligar para ninguém:
- Quantas peças estão fora da fábrica neste momento? Se a resposta depende de abrir uma planilha e somar linhas, o controle não é real. É estimativa.
- Qual fornecedor está com lote atrasado? Se você só descobre o atraso quando a produção para, o controle é reativo. O dano já aconteceu.
- Qual o custo real do beneficiamento por peça? Se o custo é calculado pela nota fiscal do fornecedor dividido pelo total do lote, sem considerar perda, retrabalho e frete, o número está errado.
- O que voltou diferente do que saiu? Peças que saem para galvanizar e voltam com defeito. Tecido que sai com 100 metros e volta com 96. Se a conferência é visual e manual, o erro passa.
- A nota de remessa bate com a nota de retorno? Se o fiscal confere isso manualmente, cruzando nota por nota, o risco tributário é real. Remessa para beneficiamento tem regras específicas de ICMS, e erro nesse controle gera multa.
Se você não conseguiu responder pelo menos três dessas perguntas com precisão, a terceirização da sua fábrica está operando no escuro.
Por que a planilha não resolve esse problema
A planilha até funciona quando o volume é pequeno. Cinco ordens por semana, dois fornecedores. Alguém dedicado consegue manter atualizado.
Mas quando o volume cresce, a planilha quebra. Ela não avisa prazo. Não cruza remessa com retorno automaticamente. Não calcula perda. Não gera alerta de atraso. Não integra com o financeiro para confrontar nota de remessa com nota de retorno.
O pior: a planilha depende de uma pessoa. Se essa pessoa sai de férias, fica doente ou pede demissão, o controle vai junto. A informação mora na cabeça de alguém, não no processo.
Algumas fábricas tentam resolver com sistemas genéricos. Mas a maioria dos ERPs que não foram projetados para indústria nem sequer tem o módulo de controle de terceiros. Eles tratam a remessa para beneficiamento como uma saída de estoque qualquer, sem vínculo com a ordem de produção, sem rastreio de retorno, sem cálculo de perda.
O impacto no planejamento de produção
Quando o PCP não enxerga o que está no fornecedor, o planejamento fica cego. O programador da produção agenda a montagem final para quarta-feira, contando que as peças galvanizadas voltem na terça. Mas o fornecedor atrasou e ninguém avisou.
Resultado: linha parada. Ociosidade. Reprogramação de emergência. Horas extras para compensar na sexta. Custo que não estava no orçamento.
Uma indústria de autopeças no ABC Paulista mediu esse impacto durante três meses. Em média, 6 horas por semana de parada de linha eram causadas por atraso de material em terceiros. Isso representava 2,3% da capacidade produtiva mensal desperdiçada. Traduzido em reais: R$ 47 mil por mês em ociosidade.
Como o ERP industrial controla a terceirização de verdade
Um ERP feito para indústria trata a terceirização como parte do processo produtivo. Não é um módulo separado, desconectado. É uma etapa da ordem de produção, com entrada, saída, prazo e custo rastreados.
Na prática, funciona assim:
- Remessa vinculada à ordem de produção: quando o material sai para o fornecedor, a remessa fica ligada à OP. O sistema sabe que aquele lote de peças faz parte do produto X, que tem entrega marcada para o dia Y.
- Prazo de retorno com alerta automático: cada remessa tem um prazo de retorno cadastrado. Se o prazo vence, o sistema gera alerta para o PCP e para compras. Sem depender de alguém lembrar.
- Conferência de retorno com leitura: quando o material volta, o operador faz a leitura no recebimento. O sistema compara automaticamente: saíram 500 peças, voltaram 487. A diferença de 13 peças é registrada como perda e gera notificação para o gestor.
- Custo real do beneficiamento: o sistema calcula o custo unitário considerando o valor do serviço, o frete, a perda e o retrabalho. Não é mais uma divisão simples da nota fiscal.
- Nota fiscal integrada: a nota de remessa para beneficiamento e a nota de retorno são geradas e cruzadas pelo sistema. O CFOP correto, o destaque de ICMS quando aplicável e o controle de prazo de retorno fiscal ficam automatizados.
- Visibilidade total em tempo real: um painel mostra tudo que está fora da fábrica, em qual fornecedor, há quantos dias, com que previsão de retorno. O PCP consulta antes de programar. O financeiro consulta antes de fechar custo.
O ganho no controle fiscal
A remessa para beneficiamento tem regras tributárias específicas. O material sai com suspensão de ICMS e precisa retornar dentro de um prazo legal (que varia por estado). Se o retorno atrasa além do prazo fiscal, a empresa pode ser autuada.
Sem controle sistêmico, esse prazo passa despercebido. O material fica meses no fornecedor, a nota de remessa prescreve e o risco fiscal se acumula. Com o ERP controlando, o alerta dispara antes do vencimento. O time fiscal age antes da multa, não depois.
Terceirizar faz sentido. Terceirizar sem controle, não.
A terceirização industrial é uma estratégia legítima. Permite que a fábrica foque no que faz melhor e delegue etapas especializadas para quem tem estrutura. Não existe problema em mandar pintar, galvanizar, costurar ou processar fora.
O problema é tratar essa operação como se fosse invisível. Como se o material saísse da fábrica e deixasse de ser responsabilidade da gestão até voltar. Cada peça fora da fábrica é dinheiro fora do seu controle. Cada dia de atraso é produção comprometida. Cada perda não registrada é margem que evapora.
A MBM Solutions trabalha há 25 anos com indústrias que terceirizam etapas produtivas. O módulo de controle de terceiros foi construído a partir de problemas reais: peças que somem, prazos que estouram, custos que não fecham. Não é uma adaptação de um sistema genérico. É um controle feito por quem entende o chão de fábrica.
Quer ver como funciona o controle de terceirização na prática? Agende uma demonstração com o time da MBM e veja o módulo rodando com dados reais de indústria.